Artykuł sponsorowany
Dlaczego losowe ułożenie nakrętek zakłóca pracę zakręcarki i jak linia przywraca ich prawidłowe położenie
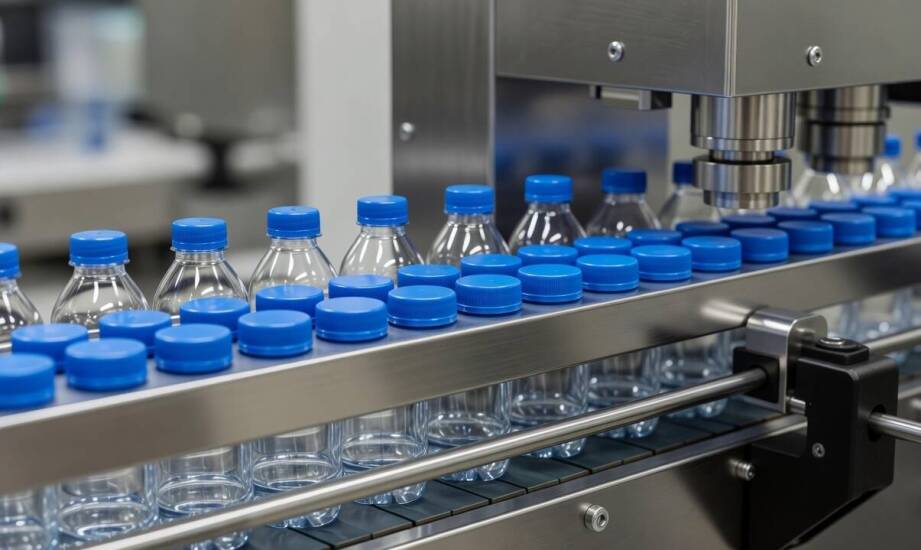
Proces zamykania opakowań w przemyśle spożywczym i chemicznym wymaga utrzymania bezbłędnej powtarzalności. Przy wydajnościach rzędu kilku tysięcy butelek na godzinę każdy detal wpływa na stabilność maszyny. Nakrętki trafiają do zasobnika linii rozlewniczej bezpośrednio z kartonów zbiorczych lub worków, przez co przyjmują całkowicie losowe pozycje. Taki brak uporządkowania zaburza rytm pracy kolejnych urządzeń i zmusza operatorów do ograniczania prędkości całej linii. Zablokowanie strefy podawania uniemożliwia płynne przejście opakowań do sekcji zakręcającej. Zacięcia i mikroprzestoje nie wynikają zazwyczaj z wadliwej głowicy zamykającej, ale zaczynają się znacznie wcześniej. Zamknięcia mieszają się bez żadnej kontroli kierunku, co stanowi najsłabsze ogniwo procesu przygotowania opakowań.
Dlaczego zakręcarka wymaga stałej orientacji nakrętek?
Głowica zamykająca w nowoczesnej maszynie rozlewniczej musi pobierać nakrętki zawsze w precyzyjnie określonym położeniu. Identyczne ułożenie każdego detalu gwarantuje powtarzalny moment dokręcania, co bezpośrednio przekłada się na całkowitą szczelność gotowego wyrobu. Odwrócona o 180 stopni nakrętka niemal natychmiastowo blokuje wrzeciono zakręcające. Skomplikowany mechanizm chwytający nie potrafi poprawnie wpasować się w gwint ani usadowić plastikowego pierścienia zabezpieczającego na szyjce butelki. Awaria zmusza system do awaryjnego zatrzymania, a pracownik utrzymania ruchu musi otworzyć osłony bezpieczeństwa i ręcznie usunąć zablokowany element. Prawdziwym gwarantem ciągłości zamykania nie jest więc sama głowica, lecz niezawodny mechanizm przygotowujący surowe zamknięcia.
Kluczową rolę w procesie ujednolicania pozycji detali odgrywają orientatory nakrętek, działające jako inteligentny bufor oraz stacja pozycjonująca. Maszyna pobiera chaotycznie rozsypane zamknięcia z dolnego kosza zasypowego i wymusza ich ruch w jednym kierunku. Prawidłowo obrócone i ustawione gwintem do dołu sztuki wchodzą do specjalnie sprofilowanej rynny zrzutowej. Rynna prowadzi je pojedynczo prosto pod uchwyt wrzeciona zamykającego. Zintegrowana linia rozlewnicza wykorzystuje urządzenie pozycjonujące tuż za windą zasilającą. Zapewnia to bezpieczny zapas nakrętek gotowych do natychmiastowej aplikacji bez ryzyka zakleszczenia.
Porównanie orientatorów drabinkowych i talerzowych
Inżynierowie budujący automatyczne systemy pakujące dobierają odpowiedni rodzaj podajnika na podstawie geometrii oraz ciężaru zamknięć. Orientator drabinkowy wykazuje najwyższą sprawność przy sortowaniu płaskich i stosunkowo lekkich nakrętek. Plastikowe elementy wspinają się po nachylonym, ruchomym pasie zębatym. Sztuki o nieprawidłowym ułożeniu lub te wykazujące zbyt dużą masę grawitacyjnie spadają z powrotem do głównego kosza. Ta wolnostojąca konstrukcja umożliwia bardzo sprawną integrację z pracującymi już taśmociągami. Zupełnie inny mechanizm wykorzystuje orientator talerzowy, który często montuje się bezpośrednio na masywnej ramie zakręcarki. Obracający się płaski talerz doskonale radzi sobie z asortymentem o nieregularnej geometrii oraz nietypowym rozkładzie środka ciężkości. Maszyna sprawnie sortuje ciężkie zamknięcia chemiczne, zsuwające się zazwyczaj z tradycyjnych pasów drabinkowych. Talerze mają ograniczenia wyłącznie przy skomplikowanych atomizerach wyposażonych w długie rurki ssące.
Niedopasowanie technologii do specyfiki, kształtu oraz masy detali skutkuje poważnymi zakłóceniami cyklu produkcyjnego. Błędna orientacja zamknięć natychmiast wywołuje zacięcia w głowicy maszyny, spadek tempa przesyłu na taśmociągach oraz gubienie nakrętek na ostrych łukach transporterów. Każde takie mechaniczne zatrzymanie generuje kosztowne straty materiałowe. Bufor w postaci wydajnego orientatora musi współpracować z resztą sprzętu w idealnie zsynchronizowanym rytmie. Zbyt wolne sortowanie masywnych nakrętek pozbawia zakręcarkę materiału, natomiast nadmierna prędkość przy lekkich kapslach powoduje niebezpieczne zatory w kanale prowadzącym.
Rygorystyczna kontrola położenia komponentów na ułamek sekundy przed ich nałożeniem na butelkę eliminuje przygniatającą większość awarii. Błędy te zakłady produkcyjne często niesłusznie przypisują samej maszynie zamykającej, pomijając całkowicie kwestię chaosu w strefie podawania. Projektowaniem oraz budową precyzyjnych węzłów synchronizujących zajmuje się Zakład Mechaniczny Jerzy Robak, dostarczający zaawansowane rozwiązania dla przemysłu. Producent z Kars koło Konina tworzy zintegrowane linie rozlewnicze, w których systemy orientujące ściśle współpracują z przenośnikami taśmowymi, płuczkami butelek oraz kartoniarkami automatycznymi. Maszyny dobierane do specyfiki konkretnych branż stabilizują proces zamykania opakowań, gwarantując ciągłość produkcji bez względu na masę wykorzystywanych nakrętek.
Kategorie artykułów
Polecane artykuły

Opinia techniczna po oględzinach: kiedy wystarcza do dalszych decyzji inwestora
Jak tworzyć wielogatunkowe kompozycje w jednej balkonowej donicy bez konfliktu o światło i korzenie

Stal czy granit — jak materiał zlewu wpływa na codzienny rytm kuchni
