Artykuł sponsorowany
Dlaczego naddatek technologiczny po cięciu decyduje o gięciu i frezowaniu detali metalowych
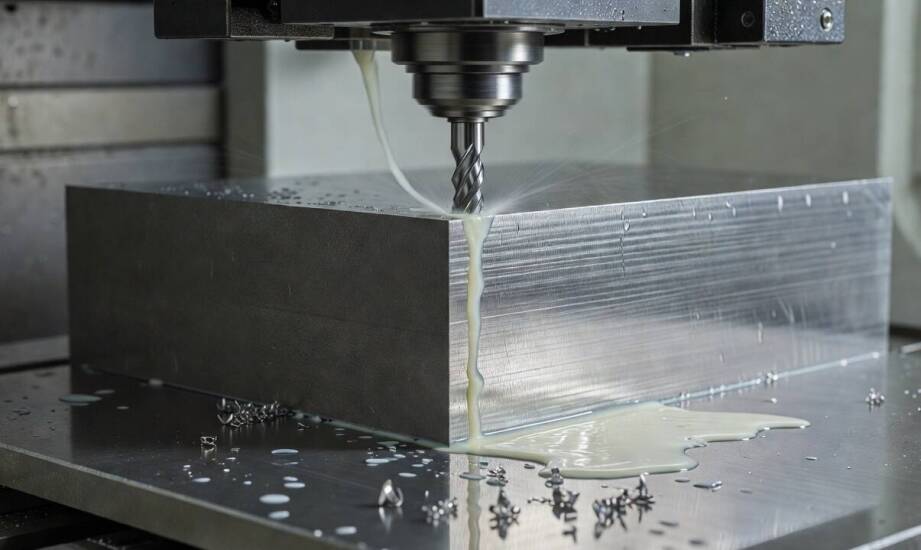
Wspornik stalowy wycięty na nominalny wymiar sprawia wrażenie elementu w pełni zgodnego z projektem. Wizualna ocena zaraz po zdjęciu z rusztu maszyny bywa jednak niezwykle zwodnicza. Podczas późniejszego gięcia na prasie krawędziowej detale przestają pasować do matrycy, a frezowanie CNC ujawnia odchylenia przekraczające założone w dokumentacji tolerancje. Taka sytuacja oznacza zazwyczaj odrzucenie całej partii produkcyjnej i generuje straty materiałowe. Problem niemal zawsze wynika z braku precyzyjnego zaplanowania naddatku technologicznego jeszcze przed uruchomieniem głowicy tnącej. Wybór odpowiedniej metody rozkroju blachy wyznacza fizyczną bazę pod wszelką dalszą obróbkę.
Naddatek technologiczny i jego wpływ na tolerancje obróbcze
Naddatek technologiczny stanowi celowo pozostawiony nadmiar materiału na obrabianym detalu. Projektant zakłada jego usunięcie dopiero podczas kolejnych operacji wykończeniowych. Zaplanowanie odpowiedniego zapasu musi nastąpić na długo przed pierwszym przebiciem blachy. Samo rozkrawanie surowca wyznacza główną bazę wymiarową dla całego gotowego elementu konstrukcyjnego. Zbyt mały margines błędu uniemożliwia późniejszą korektę bez drastycznego naruszenia zakontraktowanych tolerancji, co dyskwalifikuje detal z montażu.
Każda metoda obróbki termicznej i mechanicznej zostawia nieco inny ślad na krawędzi elementu. Szerokość szczeliny cięcia, potocznie nazywana rzazem, mocno zależy od grubości metalu oraz wybranych parametrów konkretnego procesu. Przy wykorzystaniu wiązki lasera ubytek materiału wynosi zazwyczaj ułamki milimetra, najczęściej w okolicach 0,1–0,5 mm dla relatywnie cienkich blach. Maszyny plazmowe wypalają znacznie szerszą ścieżkę, sięgającą orientacyjnie od 1,5 do 2,0 mm przy standardowych nastawach. Z kolei strumień wody z chłodziwem generuje szczelinę rzędu 0,8–1,2 mm. Wartości te mają wyłącznie charakter szacunkowy i wymagają kalibracji na podstawie konkretnego gatunku stali czy stopu aluminium.
Oprócz samej szerokości rzazu kluczowe znaczenie ma zjawisko strefy wpływu ciepła (HAZ). Gaz i plazma wprowadzają do struktury metalu ogromną energię termiczną, co skutkuje miejscowym zahartowaniem lub odpuszczeniem materiału. Głębokość tej strefy zależy od przewodnictwa cieplnego i potrafi sięgać od ułamków do nawet kilku milimetrów przy masywnych przekrojach. Przegrzana krawędź wykazuje zupełnie inną sprężystość podczas wyginania, co bezpośrednio wpływa na precyzję kątową giętarek. Dodatkowo krawędzie po obróbce gorącej często pokrywa twardy grat, który wymaga bezwzględnego zeszlifowania przed zamocowaniem w szczękach maszyny.
Geometria krawędzi po cięciu a planowanie ciągu produkcyjnego
Wykorzystanie lasera zapewnia wyjątkowo wąską szczelinę oraz bardzo ograniczoną strefę wpływu ciepła. Wymusza to jednak staranne zaplanowanie procesu usuwania ewentualnych mikronadtopień przed przekazaniem elementu na dział obróbki skrawaniem. Alternatywne cięcie strumieniem wody z abrazyjnym ścierniwem odbywa się całkowicie na zimno, eliminując problem utwardzonych termicznie powierzchni. Brak napięć wewnętrznych ułatwia późniejsze frezowanie, choć nieco szerszy strumień tnący wymaga uwzględnienia odpowiedniej korekty w programie CAM. Plazma z kolei gwarantuje najwyższą wydajność przy grubych formatkach, ale narzuca konieczność projektowania znacznie większych zapasów materiałowych pod obróbkę wyrównującą.
Skrawanie na obrabiarkach CNC oczekuje dostarczenia półfabrykatu o precyzyjnie określonym naddatku. Przemysł motoryzacyjny i maszynowy stosuje rygorystyczne normy dotyczące ostatecznej gładkości i równoległości płaszczyzn. Konstruktorzy zakładają przeważnie od 1 do 4 mm dodatkowego materiału pod frez, dobierając wartość do gabarytów elementu i twardości stopu. Zbyt mała warstwa wierzchnia po cięciu sprawia, że narzędzie skrawające ślizga się po utwardzonej krawędzi, zamiast płynnie zbierać wiór. Generuje to potężne wibracje maszyny i drastycznie przyspiesza zużycie płytek wieloostrzowych.
Odpowiednie ustawienie maszyn i płynne łączenie technologii pod kolejne etapy wytwarzania charakteryzuje wyspecjalizowane zakłady przemysłowe. Przedsiębiorstwo Proriser realizuje zlecenia z zakresu zaawansowanej obróbki różnorodnych materiałów. Nowoczesny park maszynowy umożliwia elastyczne przechodzenie między wypalaniem plazmowym, laserowym oraz wodnym, a precyzyjnym frezowaniem metali. Technologia cięcia strugą wodną okazuje się przy tym niezwykle uniwersalna, ponieważ pozwala na bezpieczne cięcie szklanych płytek, materiałów kompozytowych czy ceramiki bez ryzyka pęknięć strukturalnych. Kompleksowe zaplecze ułatwia utrzymanie założonych tolerancji od załadunku arkusza aż po odbiór gotowego detalu.
Decyzja o wyborze początkowej technologii rozkroju materiału nigdy nie zapada w oderwaniu od kolejnych faz obróbki elementu. Właściwe rozpoznanie mechaniki i termiki procesu cięcia pozwala uniknąć bardzo kosztownych błędów na wydziałach formowania oraz skrawania. Parametry takie jak bazowa szerokość rzazu, głębokość strefy wpływu ciepła i intensywność powstawania gratu narzucają minimalną wielkość wymaganego naddatku. Zaplanowanie odpowiedniego marginesu bezpieczeństwa gwarantuje stabilne przejście komponentu przez cały zakładowy ciąg technologiczny. Ostateczna zgodność wymiarowa opiera się na umiejętnym przewidywaniu zachowania materiału już na etapie programowania pierwszego cięcia.
Kategorie artykułów
Polecane artykuły

Opinia techniczna po oględzinach: kiedy wystarcza do dalszych decyzji inwestora

Stal czy granit — jak materiał zlewu wpływa na codzienny rytm kuchni

Nocleg we Wrzeszczu jako baza, gdy plan dnia zależy od dojazdów i przesiadek
