Artykuł sponsorowany
Dlaczego naturalne masło kakaowe traci powtarzalność między magazynem a linią produkcyjną
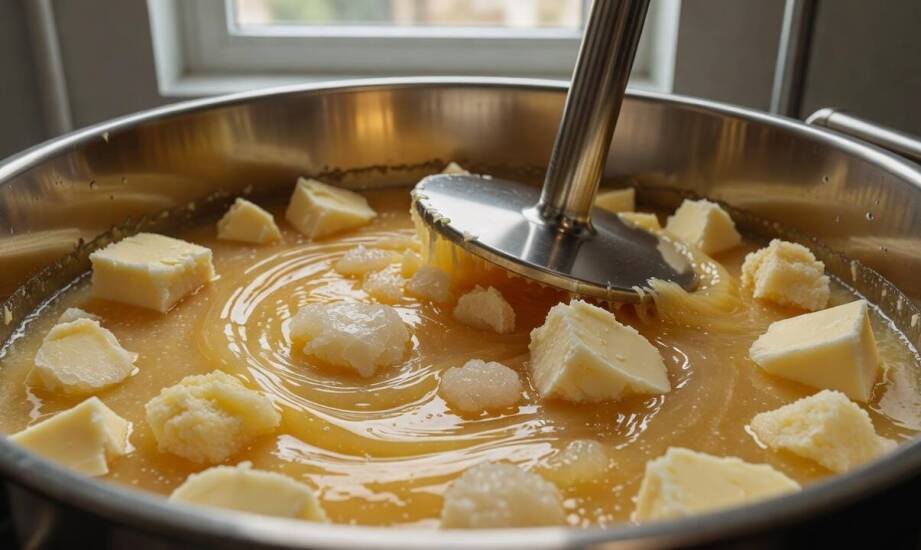
Ta sama partia naturalnego tłuszczu z ziarna kakaowca, po kilku tygodniach składowania w magazynie i kolejnych cyklach podgrzewania, może nagle zacząć topić się w innej temperaturze. Wymaga wtedy znacznie dłuższego mieszania, aby osiągnąć pożądaną, jednolitą konsystencję w docelowej recepturze kosmetycznej czy spożywczej. Zmiana parametrów roboczych wynika z naturalnych właściwości tego surowca oraz jego wysokiej podatności na zmiany otoczenia.
Wpływ warunków zewnętrznych na strukturę krystaliczną i aromat
Naturalne masło kakaowe nierafinowane charakteryzuje się typowym zakresem topnienia między 30 a 36°C i wykazuje bardzo silne właściwości polimorficzne. Oznacza to, że tłuszcz ten krystalizuje w sześciu odmiennych formach (oznaczanych w literaturze od I do VI), z których każda posiada inną temperaturę topnienia i odmienną gęstość usieciowania. Najbardziej pożądana w przemyśle forma V topi się w okolicach 33–34°C, zapewniając odpowiednią twardość oraz gładką teksturę. Wahania temperatury w przestrzeni magazynowej sprawiają, że surowiec częściowo się upłynnia, a następnie ponownie krystalizuje w mniej stabilnych, niższych formach.
Powtarzające się cykle cieplne trwale zaburzają pierwotną siatkę krystaliczną, co bezpośrednio zmienia lepkość i zachowanie masy podczas dozowania na linii. Ekspozycja na niewłaściwe środowisko znacznie przyspiesza degradację produktu. Zbyt duża wilgotność powietrza intensyfikuje procesy hydrolizy i stwarza dogodne warunki dla rozwoju drobnoustrojów. Z kolei stały dostęp tlenu oraz światła słonecznego przyspiesza procesy jełczenia oksydacyjnego, potrafiące przełamać barierę naturalnych przeciwutleniaczy obecnych w strukturze. W efekcie początkowy, czekoladowy aromat szybko słabnie na skutek utleniania aldehydów i pozostałych związków lotnych.
Dłuższe składowanie w niestabilnym środowisku powoduje, że ta sama partia zaczyna sprawiać technologom ogromne trudności. Zamiast prostego rozdzielania się poszczególnych frakcji kwasów tłuszczowych, dochodzi do nieustannego przechodzenia form krystalicznych w wyższe lub niższe stany polimorficzne. Taka wewnątrzcząsteczkowa przebudowa sprawia, że tłuszcz na linii produkcyjnej reaguje zupełnie inaczej niż świeża dostawa zoptymalizowana u źródła.
Sygnały ostrzegawcze przed dozowaniem i analiza dokumentacji
Wyraźne grudki, wizualne rozwarstwienie zbrylonej masy lub zauważalne, nierówne rozpuszczanie to główne sygnały przed rozpoczęciem produkcji, które informują o konieczności dodatkowego przygotowania surowca. Zazwyczaj taka partia wymaga pełnego, powolnego przetopienia w kontrolowanych warunkach, a następnie ponownego, bardzo szybkiego schłodzenia (temperowania). Twarde, nieregularne agregaty pojawiają się, gdy wyższe formy polimorficzne krystalizują w duże skupiska podczas zbyt wolnego stygnięcia po wcześniejszym narażeniu palety na wahania cieplne. Nierównomierne topnienie drastycznie wydłuża czas homogenizacji całej receptury, podnosząc koszty energetyczne i potęgując ryzyko wystąpienia wad strukturalnych w gotowym produkcie.
Karta techniczna (TDS) oraz certyfikat analityczny (COA) stanowią podstawowe narzędzia do oceny początkowej stabilności konkretnej dostawy, jeszcze przed otwarciem opakowań zbiorczych. Parametry fizykochemiczne, takie jak dokładna temperatura topnienia, liczba nadtlenkowa, poziom wilgotności oraz zawartość wolnych kwasów tłuszczowych (FFA), pozwalają precyzyjnie przewidzieć zachowanie tłuszczu. Odchylenia tych wartości w stronę górnych granic dopuszczalnej normy pomagają zidentyfikować bloki surowcowe szczególnie podatne na przedwczesne jełczenie lub problemy ze sprawnym ujednolicaniem w głównych mieszalnikach.
Zasady weryfikacji partii i wybór stabilnych źródeł zaopatrzenia
Skuteczna kontrola każdej nowej partii przed wprowadzeniem do procesu technologicznego opiera się na trzech fundamentalnych krokach, minimalizujących ryzyko błędu produkcyjnego. Pierwszym z nich jest rygorystyczna weryfikacja warunków magazynowania – surowiec wymaga utrzymywania go w środowisku chłodnym, suchym i ciemnym, co powstrzymuje niekontrolowaną krystalizację. Drugi krok to analityczne sprawdzenie dokumentacji jakościowej pod kątem omówionych wcześniej wskaźników stabilności. Ostatnim etapem zawsze pozostaje bezpośrednia, organoleptyczna i fizyczna ocena masy tuż przed dozowaniem, umożliwiająca wykluczenie obecności grudek czy zaburzeń jednorodności.
Praktyka przemysłowa dowodzi, że powtarzalność obróbki zależy w dużej mierze od pewnego pochodzenia i odpowiedniego traktowania surowca na etapach transportu i składowania. W przypadku ATC Group, działającej pod marką Theobroma, dostawy realizowane są w oparciu o stany magazynowe zlokalizowane na terenie Unii Europejskiej, co gwarantuje pełną kontrolę nad łańcuchem dostaw. Firma dostarcza masło kakaowe naturalne wraz z kompletną, rzetelną dokumentacją dla każdej wypuszczonej partii, co umożliwia producentom kosmetyków oraz żywności dokładną weryfikację specyfikacji przed kluczowym momentem wdrożenia na linię.
Kategorie artykułów
Polecane artykuły
Opinia techniczna po oględzinach: kiedy wystarcza do dalszych decyzji inwestora
Stal czy granit — jak materiał zlewu wpływa na codzienny rytm kuchni
Nocleg we Wrzeszczu jako baza, gdy plan dnia zależy od dojazdów i przesiadek